KM Studio AmsterdamKM Studio

SLA · AMSTERDAM

SLA printen in Amsterdam: glad en gedetailleerd

SLA printen voor productontwerpers en engineers die gladde oppervlakken en scherp detail nodig hebben. Uv-licht hardt vloeibare hars laag voor laag uit, in onderdelen tot 192 × 120 × 250 mm.

SLA in het kort

Bouwvolume
192 × 120 × 250 mm
Harsen
Standaard, engineering
Min. vrije wand
1,0 mm
Levertijd
3 tot 5 werkdagen, spoed 2

Is SLA het juiste proces?

GESCHIKT VOOR

Glad, gedetailleerd en transparant

Visuele prototypes, kleine precieze onderdelen en transparante delen waarin u stroomkanalen wilt zien. SLA wordt gebruikt in de tandheelkunde, juwelenmakerij en precisie-engineering.

MINDER GESCHIKT

Onderdelen met klappen of buiging

Standaardhars is stijf en hard, maar brosser dan FDM-kunststoffen of SLS-nylon.

SLS-nylon

ALTERNATIEF

Grotere onderdelen

Voorbij het bouwvolume van 192 × 120 × 250 mm gaat FDM tot 500 × 500 × 500 mm.

FDM printen
Upload uw STL voor een directe prijs

Wat is SLA printen?

SLA staat voor stereolithografie. Uv-licht hardt vloeibare hars laag voor laag uit. Het resultaat is een glad oppervlak en scherp detail waar de andere twee processen niet aan tippen.

Na het printen wordt het onderdeel gewassen en uitgehard. Kleine steunen houden het tijdens het printen aan de bouwplaat vast. Die verwijderen wij daarna.

Waar SLA goed in is: oppervlak, detail, transparantie

  • Oppervlak. Organische vormen komen glad uit de printer, met nauwelijks zichtbare laaglijnen.
  • Detail. Dunne wanden en kleine kenmerken behouden hun vorm in hars.
  • Transparantie. Transparante hars laat u stroomkanalen en interne details zien in een klepblok of spruitstuk.

Typisch werk: visuele prototypes, kleine precieze onderdelen, displaystukken en fijne modellen.

Harsen: standaard en engineering

Wij bieden standaardhars en engineeringhars, en printen transparante en grijze onderdelen. Standaardhars is stijf, hard en houdt fijn detail vast. Voor veeleisender onderdelen vertelt u ons wat het onderdeel moet doen, dan adviseren wij over de hars.

Moet een onderdeel klappen opvangen of tijdens gebruik buigen, kies dan PETG of ABS op FDM, of nylon via SLS. Dat is beter dan hars.

Bouwvolume en grotere onderdelen splitsen

Het SLA-bouwvolume is 192 × 120 × 250 mm. Onderdelen worden meestal gekanteld en op steunen geplaatst, dus het grootste onderdeel dat past is iets kleiner. Grotere onderdelen kunnen we splitsen en na het printen verbinden, of in FDM printen tot 500 × 500 × 500 mm.

Ontwerpregels voor SLA

KenmerkRegel
Vrijstaande wandenMinimaal 1,0 mm
Wanden vast aan twee of meer kantenMinimaal 0,5 mm
Verhoogd of gegraveerd detailMinimaal 0,5 mm hoog of diep
Holle onderdelenSchil minimaal 2,0 mm, minimaal twee afvoergaten van 3,5 mm of meer aan tegenovergestelde kanten
Gesloten bekervormenEen ontluchting van minimaal 3,5 mm in het gesloten uiteinde, of draai de opening naar de bouwplaat

Waarom uithollen? Wij rekenen op gewicht en een massief harsblok is zwaar. Waarom afvoergaten? Hars die binnenin blijft zitten kan het onderdeel later laten barsten.

Gesloten bekervormen zijn lastig omdat de printer het onderdeel ondersteboven opbouwt en elke laag van de bodem van het harsbad losscheurt. Een gesloten beker werkt dan als zuignap en kan het onderdeel vervormen. Meer in de ontwerpgids voor SLA.

Steunstructuur, afwerking en transparante onderdelen

Elk punt waar een steun het onderdeel raakt, laat een klein bultje achter. U kunt het wegschuren, maar die plek is nooit helemaal zo glad als een onaangeroerd vlak. Onderdelen worden meestal onder een hoek geprint, zodat de steunen aan één kant zitten. Moet één vlak perfect zijn, zeg dat dan vóór het bestellen.

Transparante onderdelen zien er rechtstreeks uit de printer licht troebel uit. Voor volledige helderheid is schuren en polijsten nodig, of een heldere coating, op de buitenvlakken. Interne kanalen zijn niet te polijsten en blijven een beetje mistig, maar u ziet er nog steeds stroomkanalen in. Transparante hars kan in zonlicht vergelen.

SLA, FDM of SLS?

Kies SLA als oppervlak, detail of helderheid het zwaarst wegen. Kies FDM voor grotere, goedkopere functionele onderdelen. Kies SLS voor sterkte en slijtvastheid. Twijfelt u? Stuur het model, dan zeggen wij wat past.

Prijs, levertijd en verzending

Wij rekenen op gewicht, dus een groter onderdeel uithollen scheelt in de prijs. Opstartkosten eenmaal per techniek, afhandelkosten per onderdeel, mislukte prints voor onze rekening. Standaardorders verzenden we in 3 tot 5 werkdagen, spoed in 2, met de toeslag in uw offerte. Tarieven staan op de prijzenpagina. Afhalen in Amsterdam is gratis en verzenden doen wij met PostNL.
SLA-onderdelen

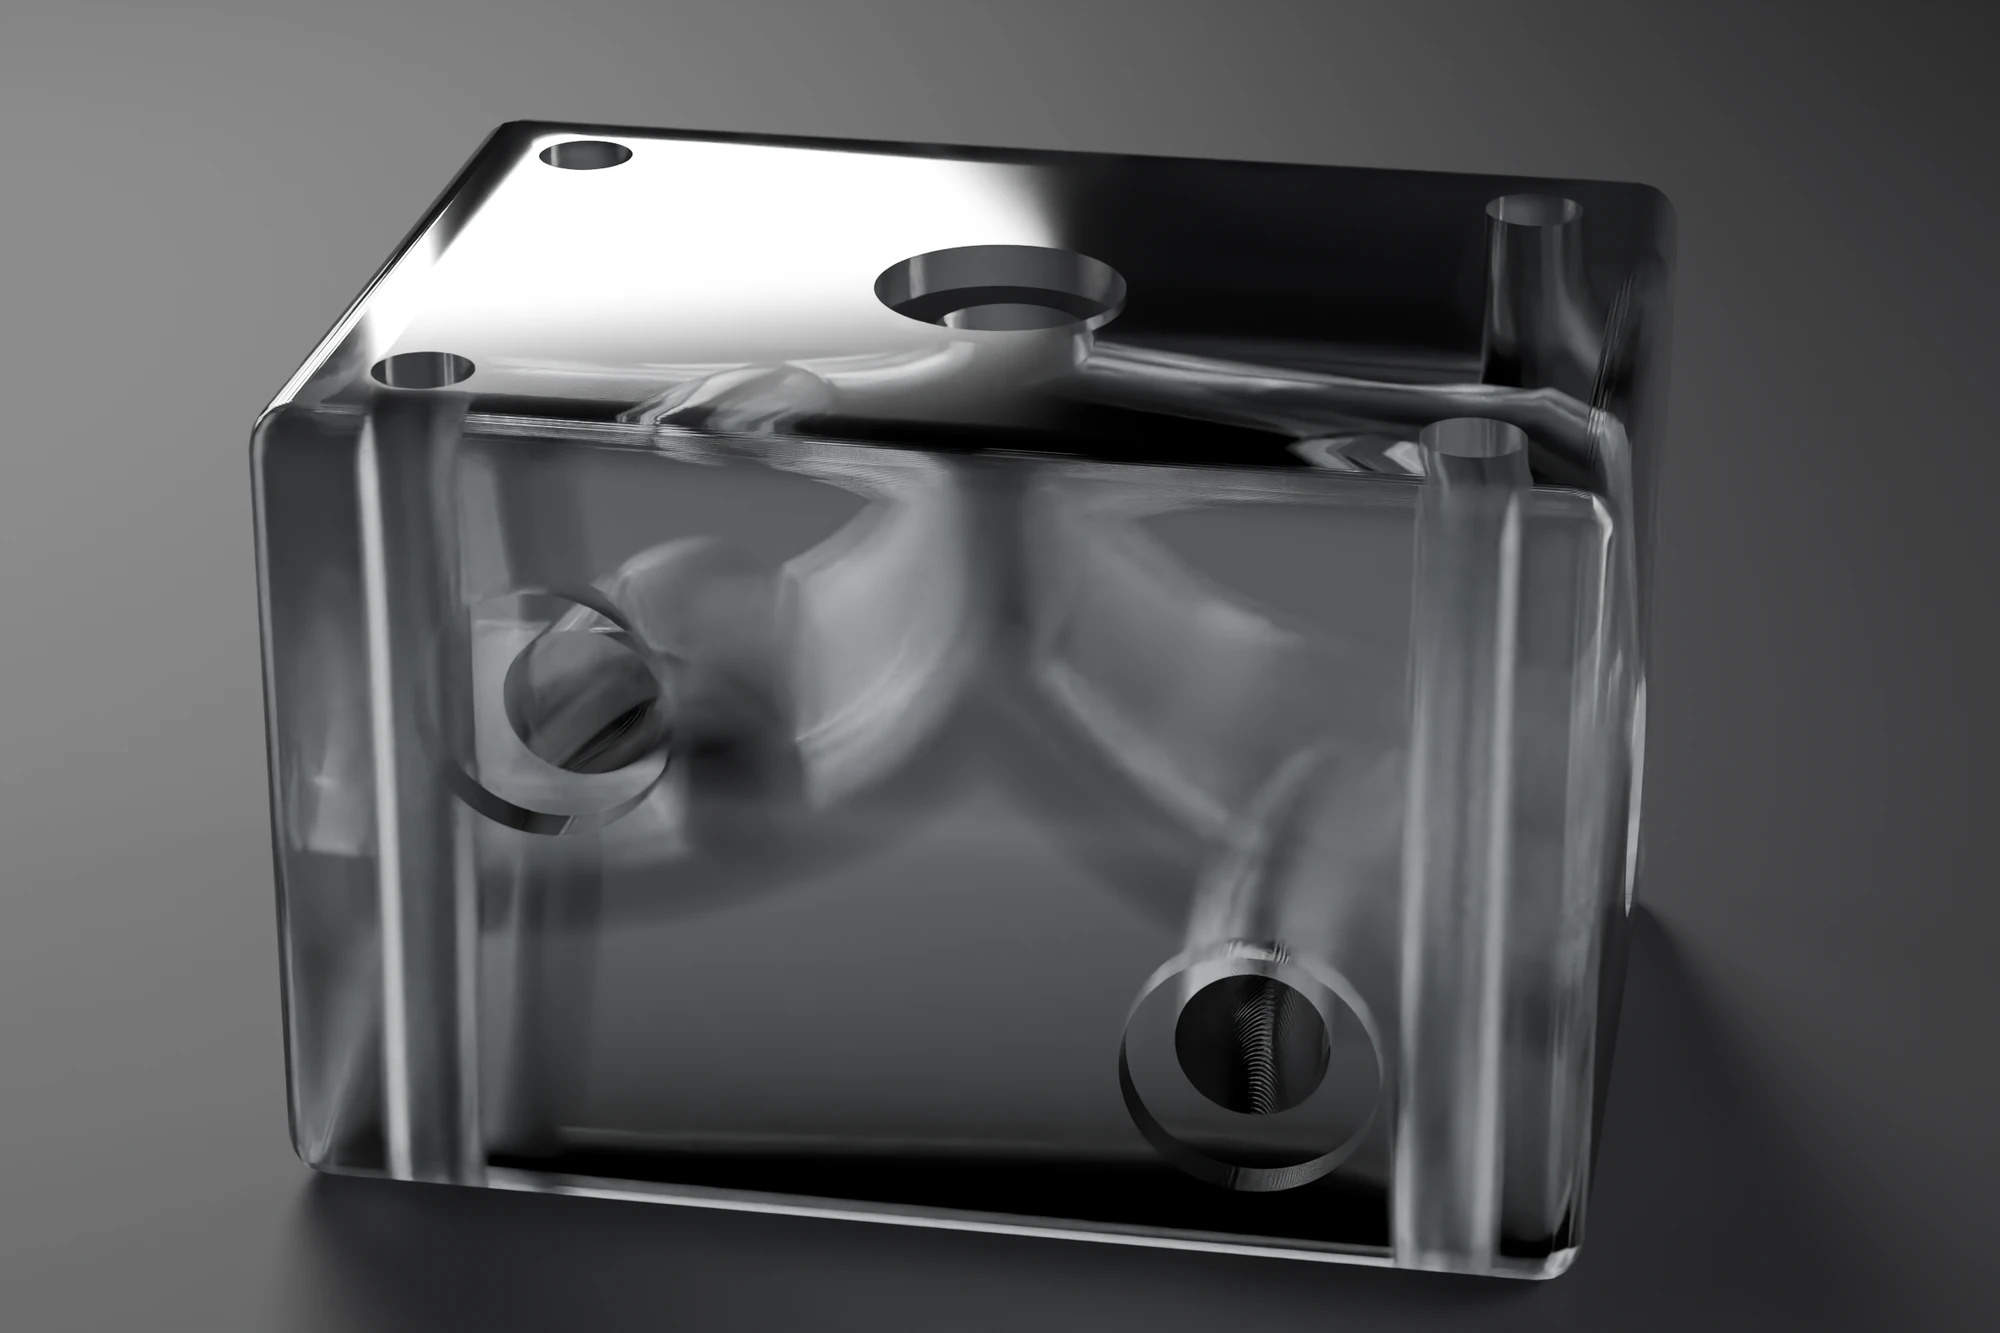
Klepblok van transparante hars met gebogen interne kanalen

Transparante hars

Doorzichtige onderdelen tonen stroomkanalen en interne details.

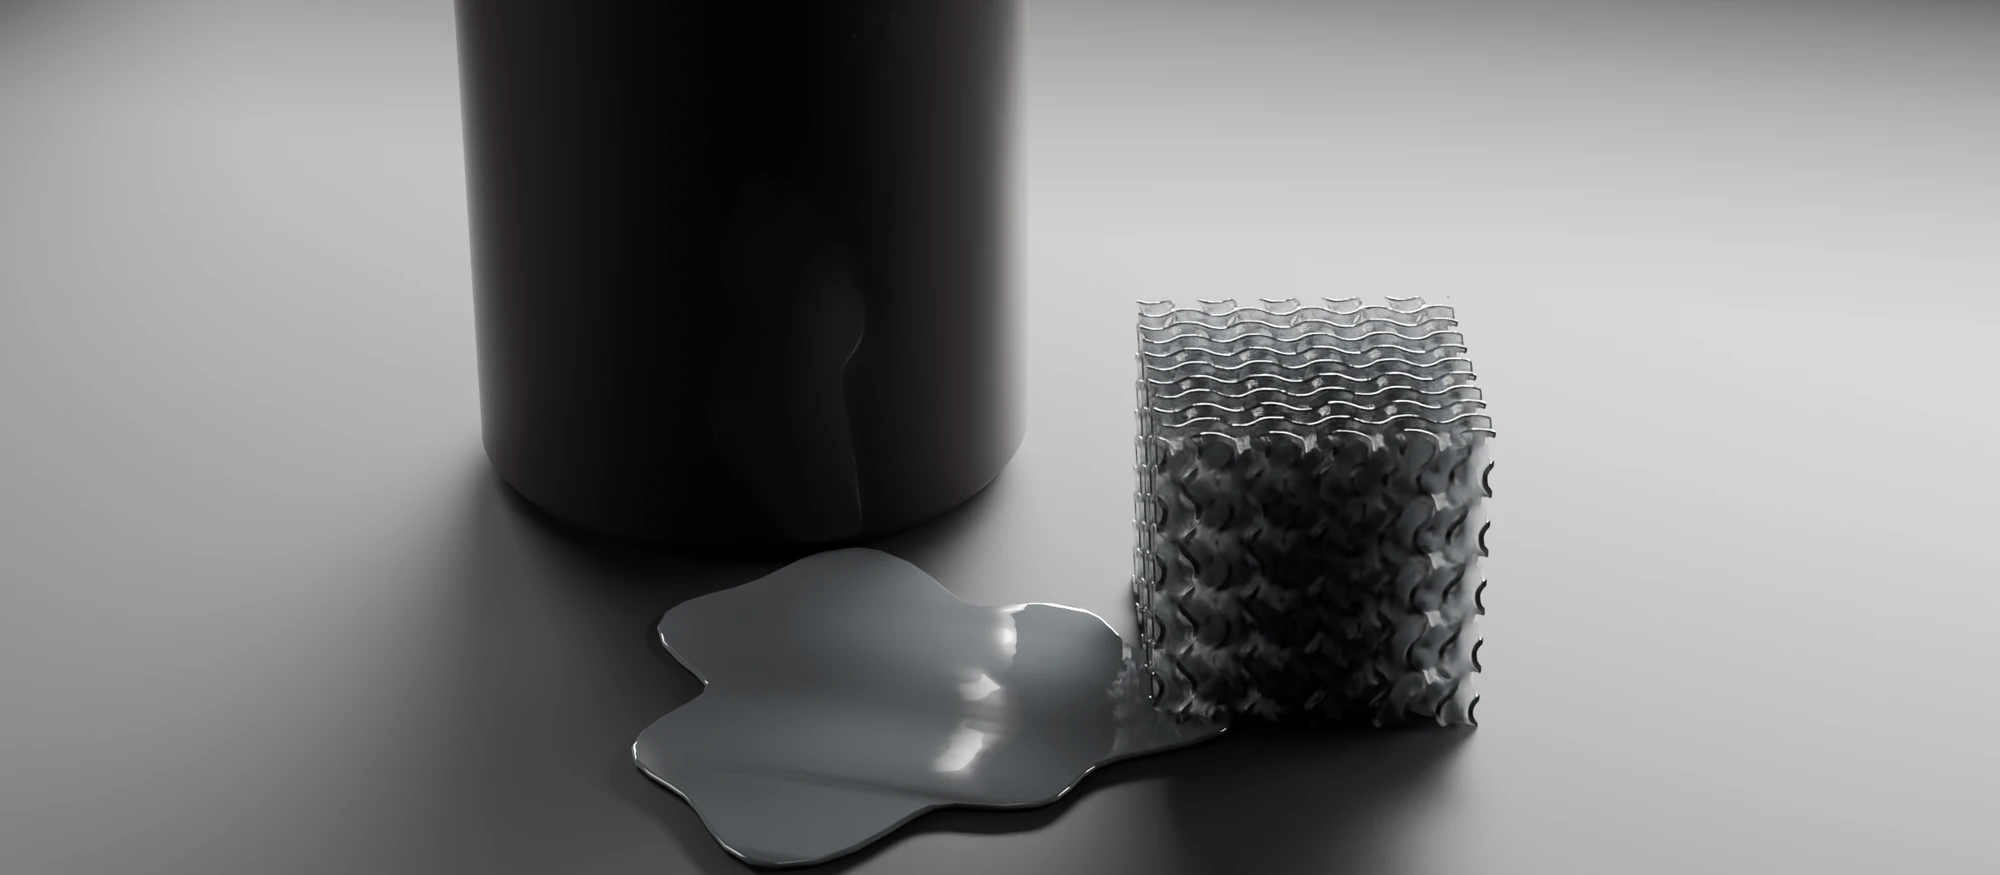
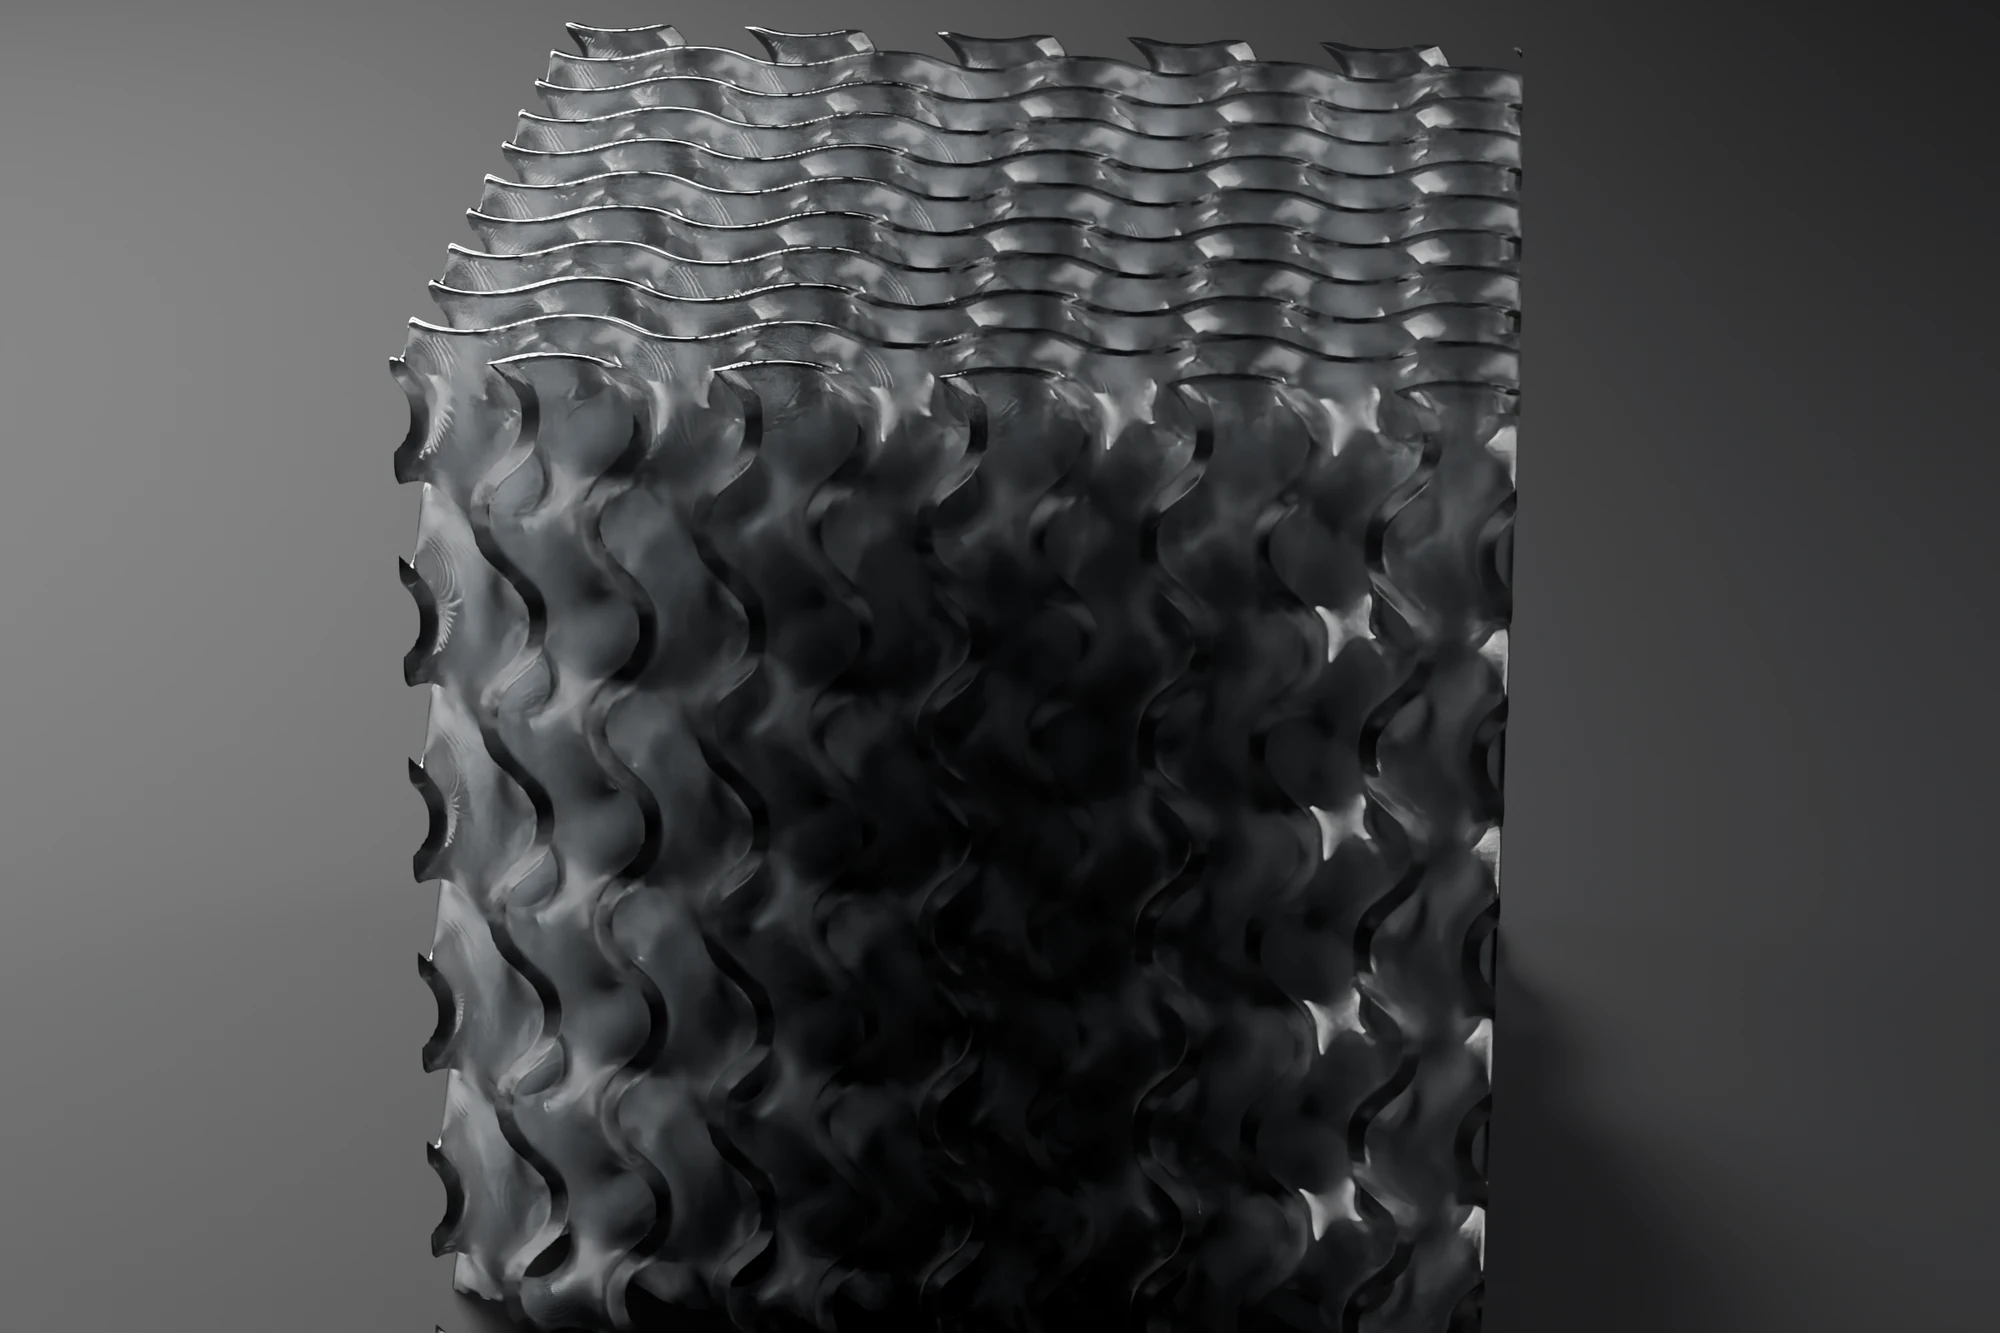
Gyroid-lattice geprint in transparante hars

Fijn detail

Dunne wanden en kleine kenmerken behouden hun vorm.

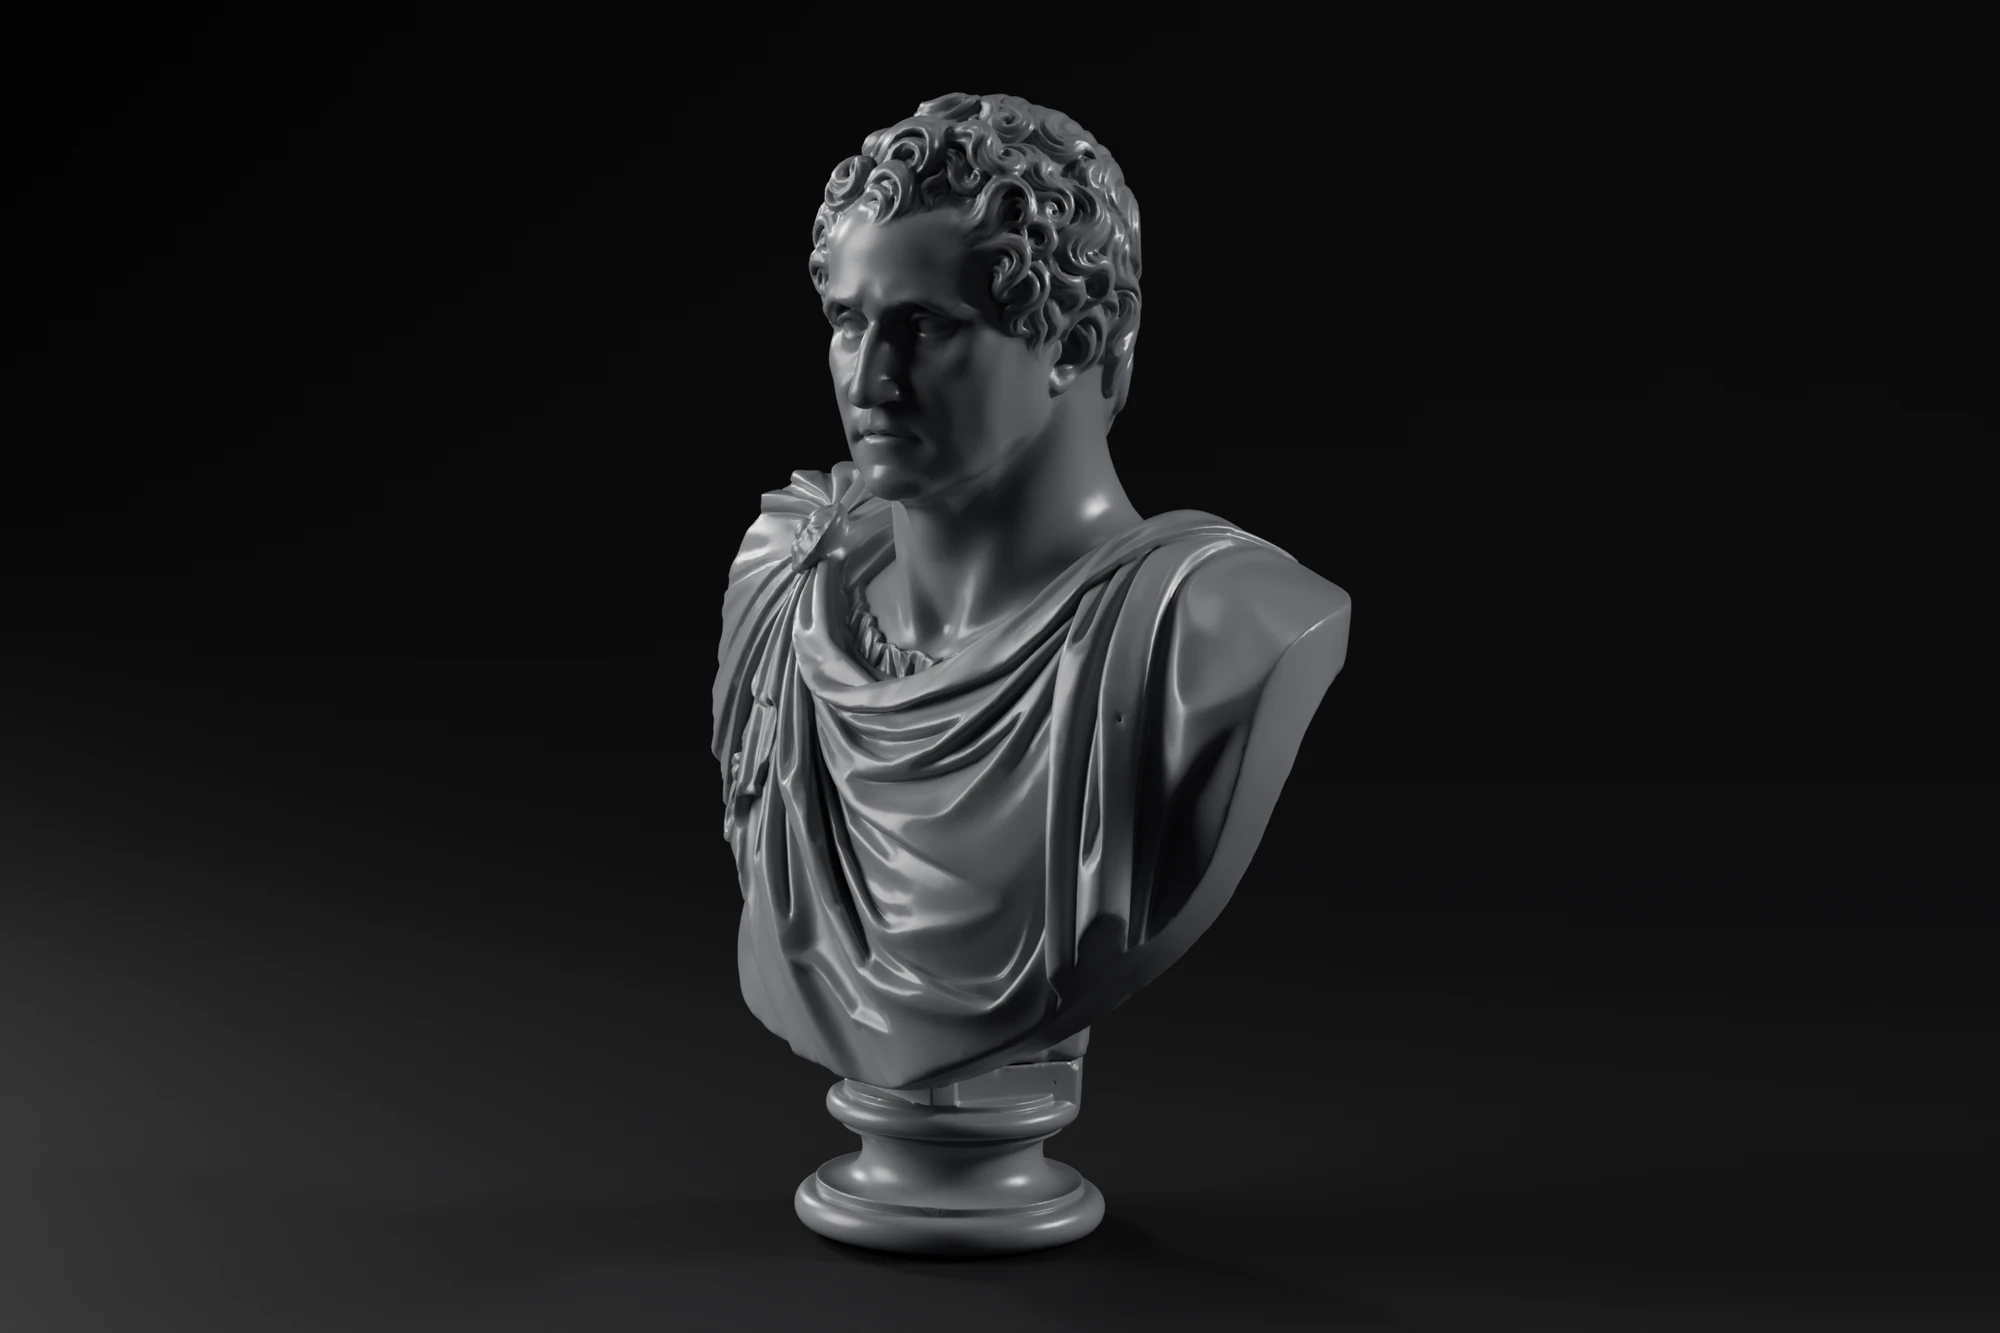
Gebeeldhouwde buste geprint in grijze hars

Gladde oppervlakken

Organische vormen met nauwelijks zichtbare laaglijnen.

Zo bestelt u

Upload een STL-, 3MF- of OBJ-bestand (maximaal 50 MB), kies SLA en een hars, en zie de prijs.

Upload uw model

Sleep uw STL-, 3MF- of OBJ-bestand in de offertetool. Bestanden tot 50 MB zijn prima.

Krijg direct een offerte

Kies uw materiaal, laagdikte en aantal. Uw prijs wordt direct bijgewerkt.

Bevestig uw bestelling

Vul uw gegevens in en verstuur. Wij kijken mee en bevestigen binnen één werkdag.

Ontvang uw onderdelen

Wij printen, werken na en verzenden uw onderdelen. De standaard levertijd is 3 tot 5 werkdagen.

Veelgestelde vragen

SLA (stereolithografie) hardt vloeibare hars met uv-licht laag voor laag uit. Het geeft gladde oppervlakken en scherp detail en wordt gebruikt in de tandheelkunde, juwelenmakerij en precisie-engineering. Wij bieden standaardhars en engineeringhars en printen transparante en grijze onderdelen, tot 192 × 120 × 250 mm.

Het bouwvolume is 192 × 120 × 250 mm. Onderdelen worden meestal gekanteld en op steunen geplaatst, dus het grootste onderdeel dat past is iets kleiner. Grotere onderdelen kunnen we splitsen en na het printen verbinden, of in FDM printen tot 500 × 500 × 500 mm.

Ja, in transparante hars. Rechtstreeks uit de printer ziet een transparant onderdeel er licht troebel uit. Voor volledige helderheid is schuren en polijsten nodig, of een heldere coating, op de buitenvlakken. Interne kanalen blijven een beetje mistig, maar tonen nog steeds stroomkanalen. Transparante hars kan in zonlicht vergelen. Geef het aan als u volledige helderheid nodig heeft.

Dat hangt af van de belasting. Standaardhars is stijf en hard, maar brosser dan FDM-kunststoffen of SLS-nylon. Dunne clips, snapverbindingen en filmscharnieren kunnen barsten. Moeten onderdelen klappen opvangen of buigen, kies dan PETG of ABS op FDM, of nylon via SLS. Voor detail en gladde oppervlakken kiest u SLA.

Vrijstaande wanden zijn minimaal 1,0 mm dik. Wanden die aan twee of meer kanten aan het onderdeel vastzitten mogen tot 0,5 mm. Verhoogd en gegraveerd detail heeft minimaal 0,5 mm hoogte of diepte nodig. Dunnere kenmerken kunnen printen, maar buigen of breken bij het verwijderen van de steunen en bij het wassen en uitharden.

Een massief harsblok is zwaar en wij rekenen op gewicht, dus een groter onderdeel uithollen scheelt geld. Maak de schil minimaal 2,0 mm en voeg minimaal twee afvoergaten van 3,5 mm of meer toe aan tegenovergestelde kanten. Zo kan vloeibare hars wegstromen. Hars die binnenin blijft zitten kan het onderdeel later laten barsten.

Glad, fijn of transparant nodig?

Upload het model voor een directe prijs, of loop het eerst met ons door.