Wat is SLS printen?
SLS staat voor Selective Laser Sintering. Een laser scant een bed van nylonpoeder en sintert (verbindt) het laag voor laag. Het losse poeder om het onderdeel heen houdt het op zijn plek tijdens het printen. Daardoor is er niets om te ondersteunen. Na de print wordt het onderdeel uit het poeder gehaald en schoongemaakt.
Wij gebruiken SLS wanneer een onderdeel belasting, slijtage of herhaalde spanning moet kunnen hebben.
Waarom SLS: sterkte, ontwerpvrijheid en assemblages in één print
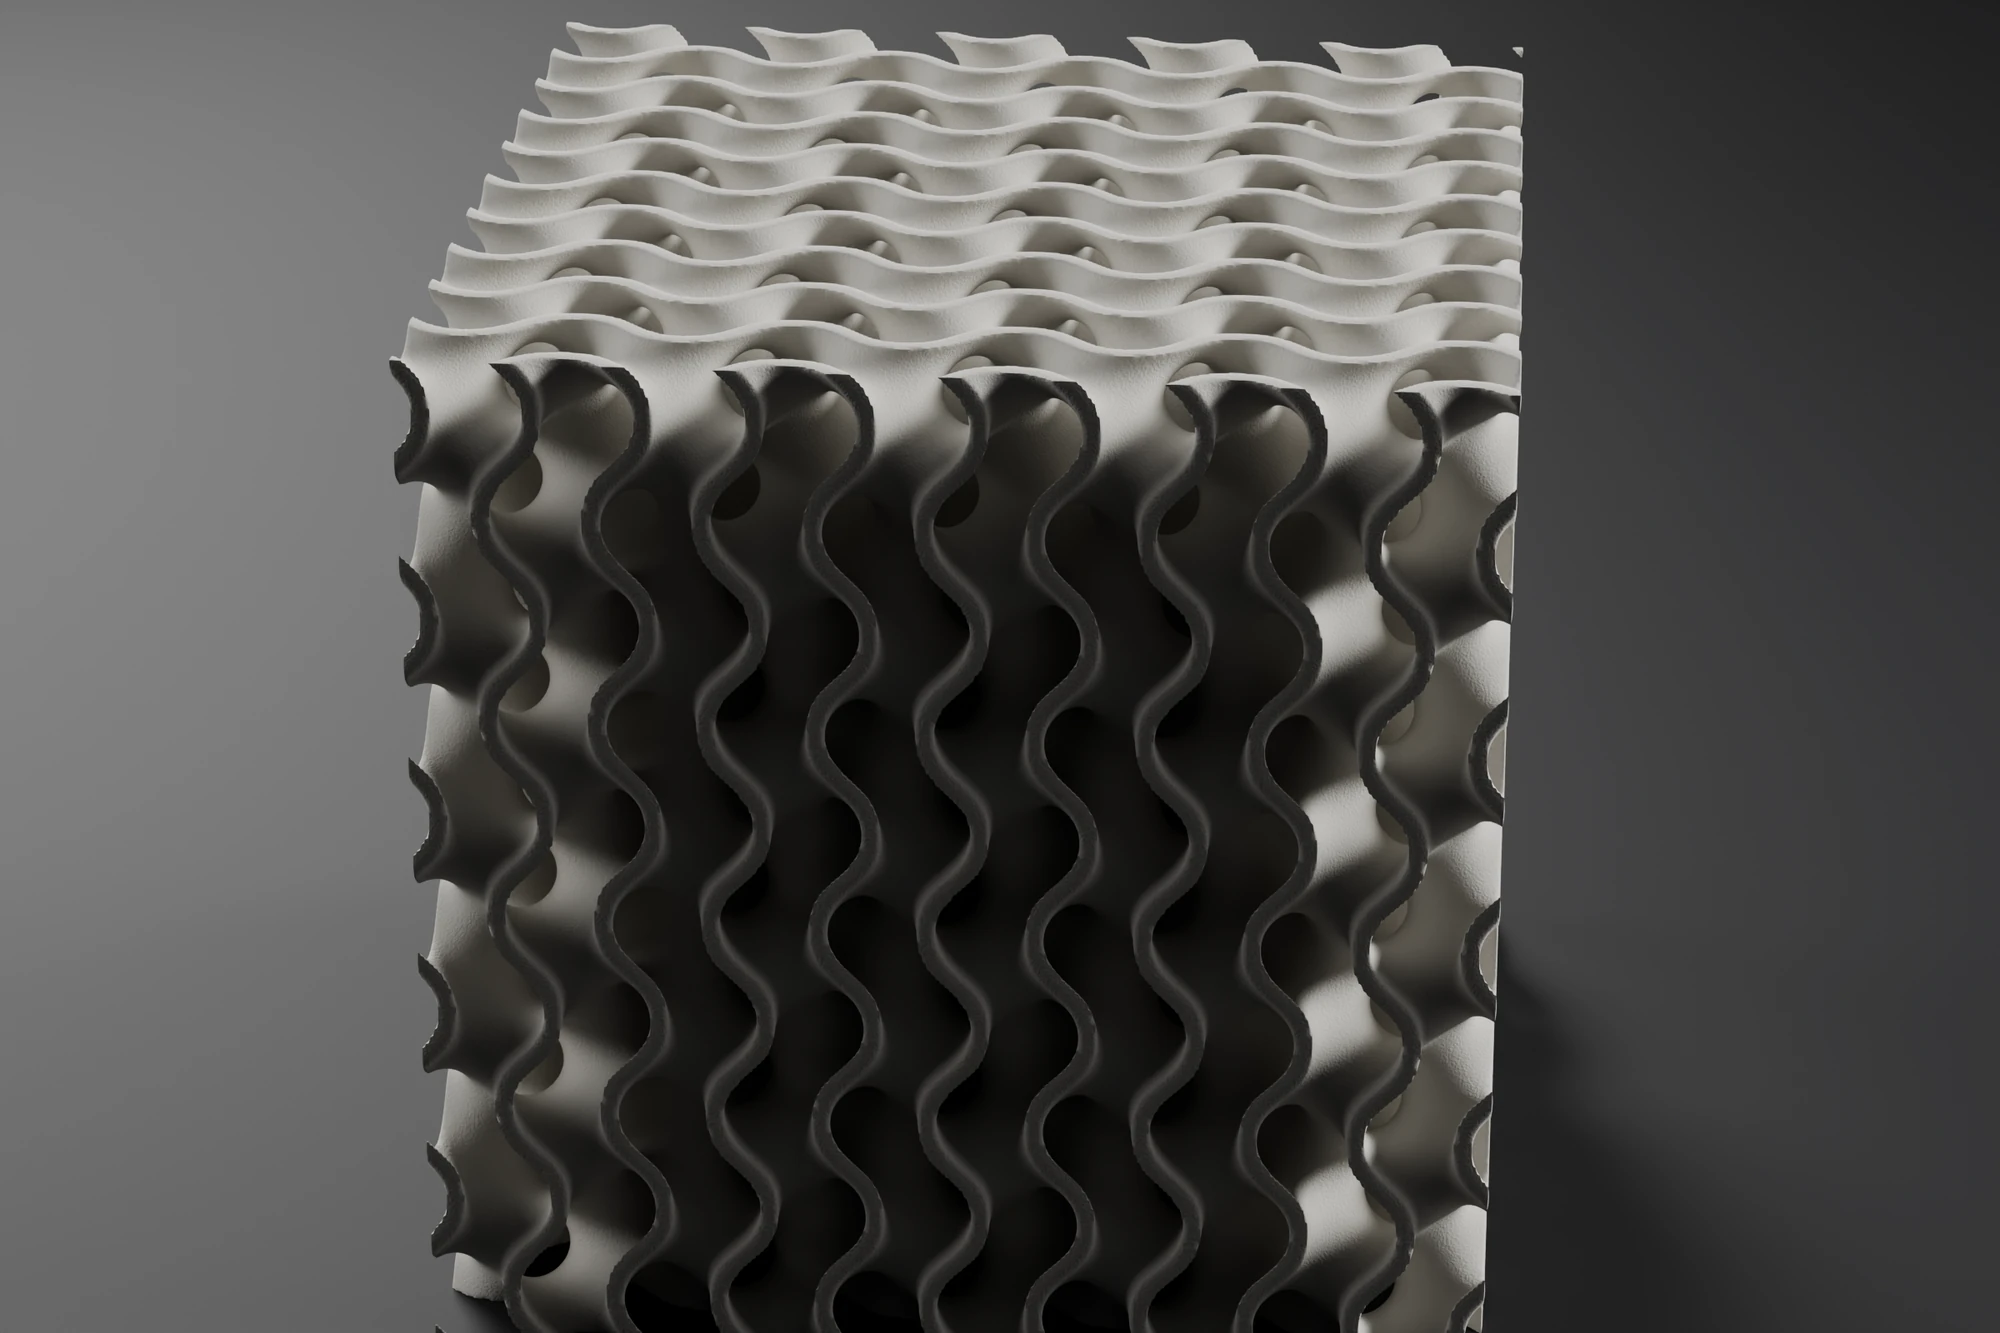
Geen steunstructuur betekent minder ontwerpregels. Overhangs, interne kanalen en lattices (roosterstructuren) printen zonder extra moeite, en er zijn geen steunsporen die u moet wegschuren.
SLS-onderdelen zijn in alle richtingen nagenoeg even sterk. Bij FDM zit de zwakte tussen de lagen; bij SLS speelt dat veel minder.
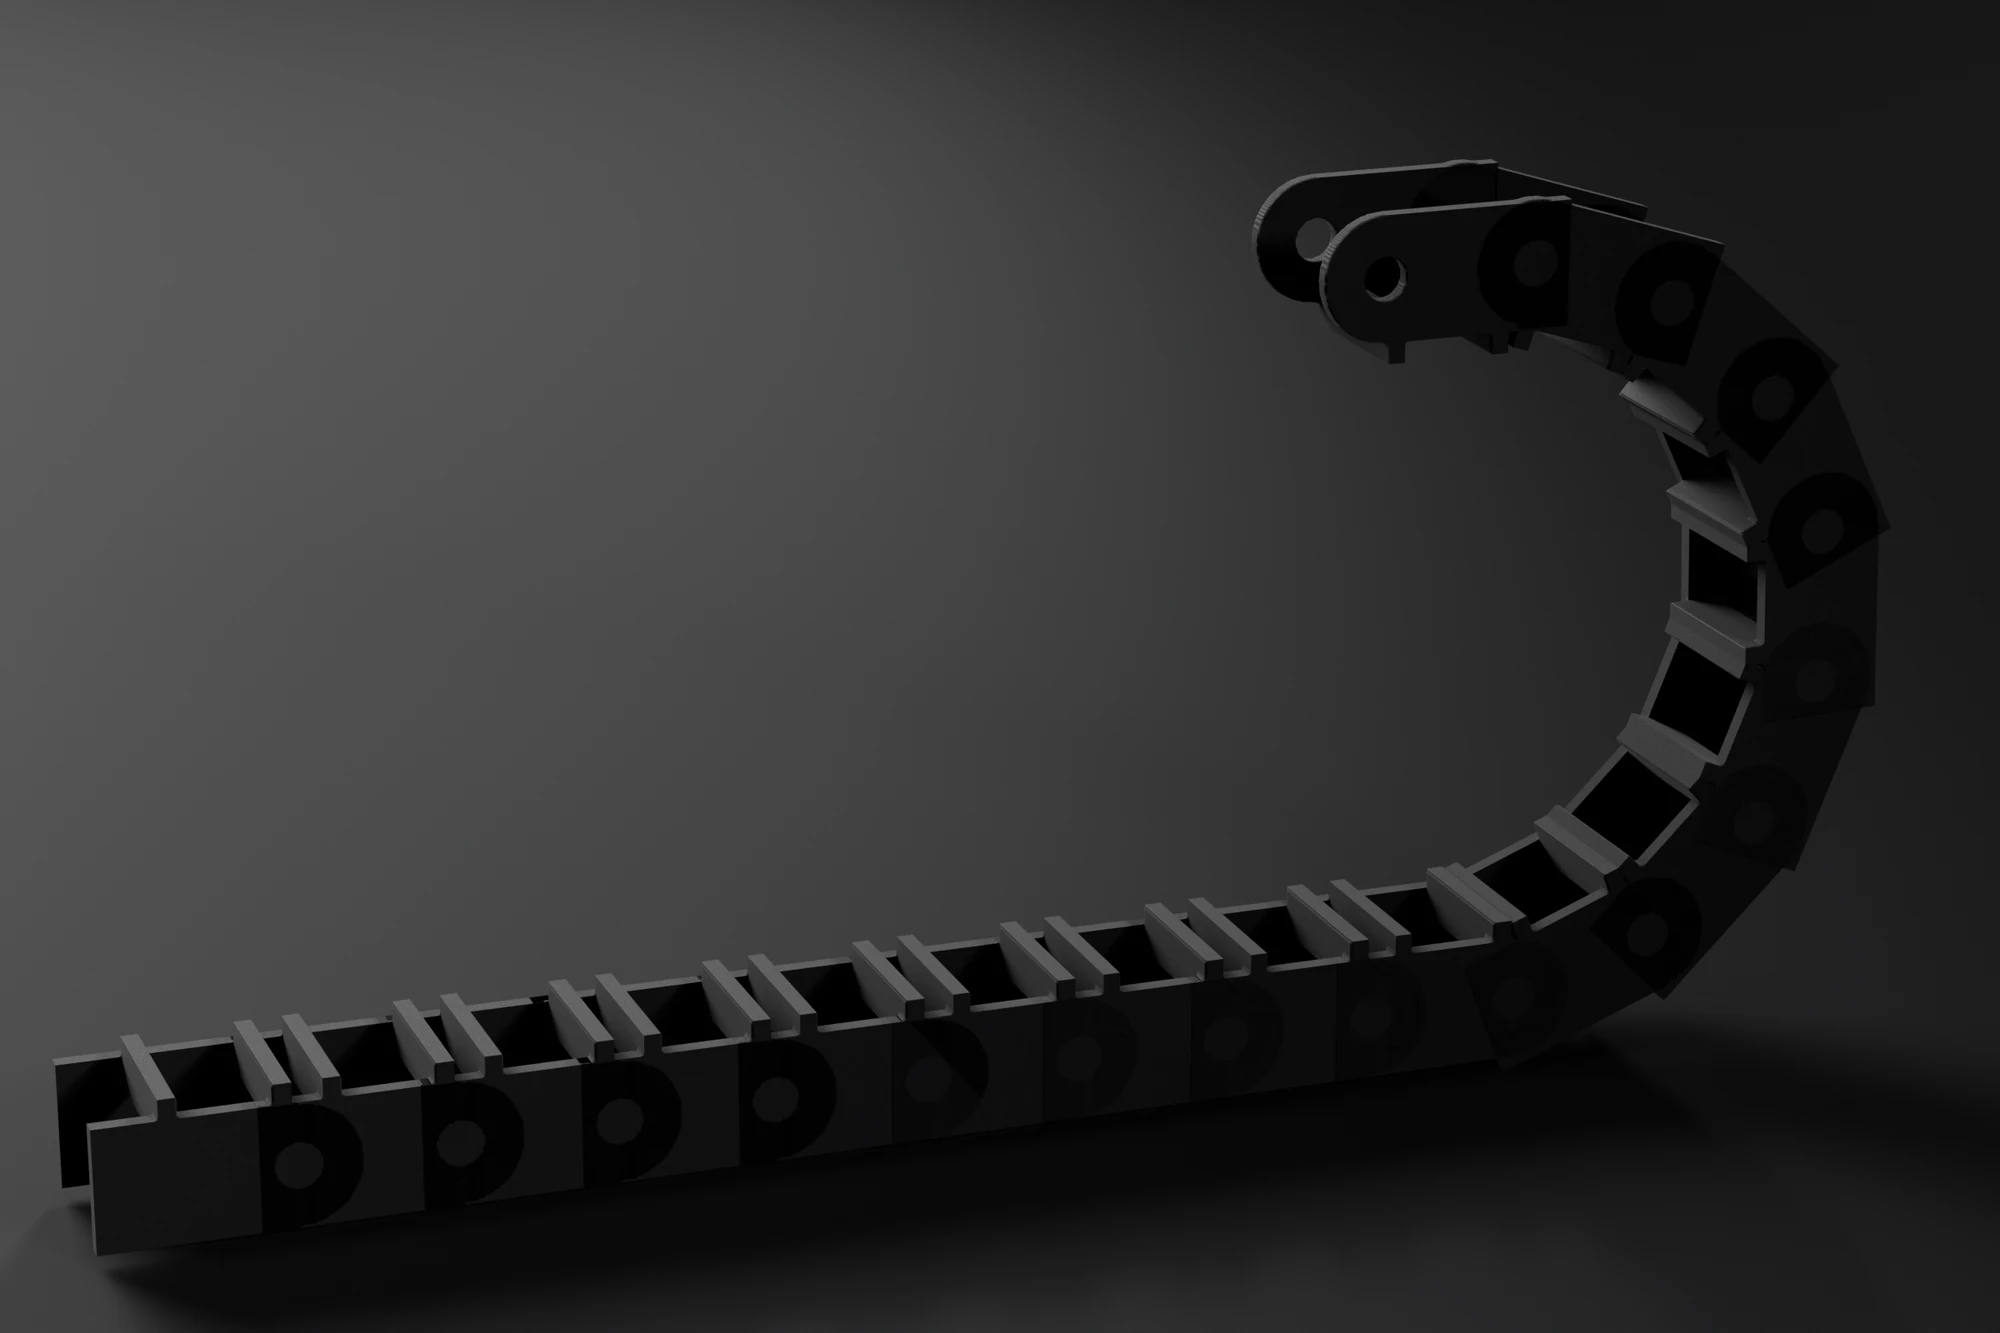
Scharnieren, kettingen en andere gekoppelde onderdelen komen al gemonteerd uit het poeder. Eén print, geen montagestap.
Materialen: PA12, PA-CF en PA-GF
Wij printen PA12 en de gevulde types PA-CF (koolstofvezelversterkt) en PA-GF (glasvezelversterkt). De ontwerpwaarden op deze pagina gelden voor PA12. Gevulde poeders hebben eigen grenzen. Vraag ons dus eerst voordat u erop ontwerpt.
Meer over PA12 nylon, of vergelijk alle opties in de materialengids.
SLS, FDM of SLA: welk proces past bij uw onderdeel?
| Proces | Kies dit als |
|---|---|
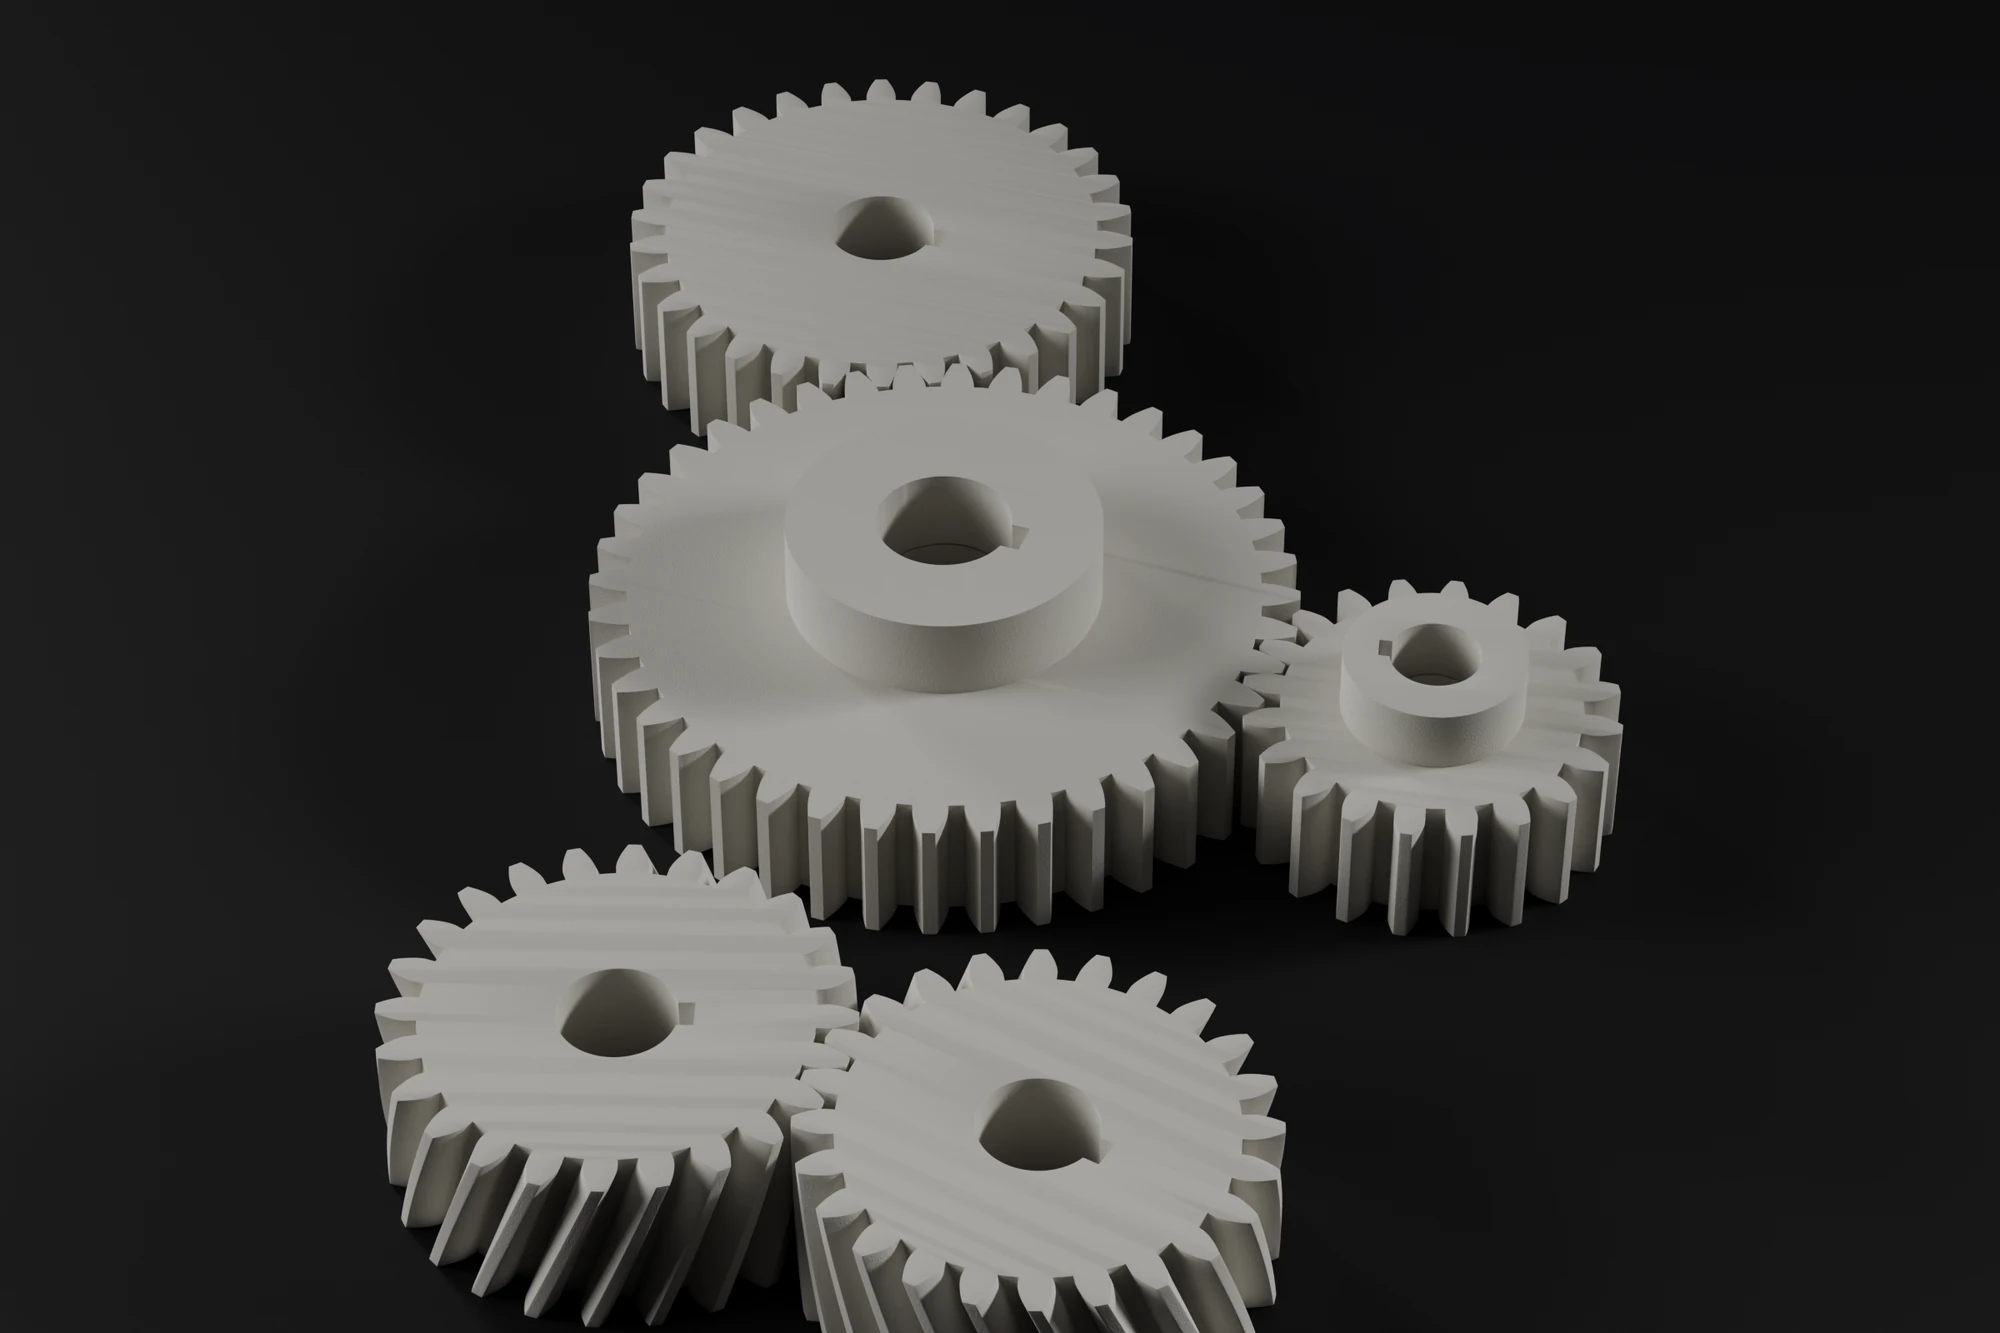
| SLS | Het onderdeel mechanisch is: tandwielen, clips, scharnieren. Of het heeft complexe geometrie, interne kanalen of bewegende assemblages, of u wilt een kleine serie. |
| FDM | U een prototype nodig heeft, een groot onderdeel (tot 500 mm) of de laagste prijs wilt. |
| SLA | Oppervlak en detail belangrijker zijn dan taaiheid, of u een transparant onderdeel nodig heeft. |
SLS is van de drie het duurst en levert de duurzaamste onderdelen. Twijfelt u? Stuur het model, dan zeggen wij welk proces het nodig heeft.
Ontwerpregels voor SLS
Waarden voor PA12. Het zijn minima voor wanden en spelingen.
| Kenmerk | Regel |
|---|---|
| Wanddikte | Minimaal 1,0 mm. Minimaal 2,0 mm bij een dragende wand. |
| Gaten | Minimaal 1,5 mm diameter. Voor zeer kleine of precieze gaten: kleiner ontwerpen en nadien boren. |
| Verhoogde of gegraveerde tekst | Minimaal 1,0 mm hoog of diep |
| Bewegende delen | Minimaal 0,5 mm speling, 1,0 mm bij grotere contactvlakken. Elke spleet heeft ook een uitweg voor poeder nodig. |
| Holle onderdelen | Minimaal twee poederafvoergaten van 5 mm of meer, aan tegenovergestelde kanten. Schil minimaal 2,0 mm. |
Dunne wanden kunnen kromtrekken tijdens het afkoelen of breken bij het schoonmaken van het poeder. Kleine spelingen kunnen dichtsmelten, omdat de laser ook wat poeder naast het onderdeel bindt.
Meer in onze ontwerpgids voor SLS.
Oppervlak en nauwkeurigheid
SLS-onderdelen zijn mat met een fijne, licht korrelige structuur. Ze zijn niet glanzend. De nauwkeurigheid is meestal ongeveer ± 0,3 mm bij kleinere onderdelen. Grotere onderdelen wijken iets meer af, dus houd ruimte waar twee onderdelen op elkaar moeten passen. Heeft een onderdeel een bepaalde uitstraling nodig? Geef dat aan bij uw bestelling, dan zeggen wij wat mogelijk is.
Batches en kleine series in SLS
Omdat er geen steunstructuur is, kunnen onderdelen door het hele bouwvolume worden verdeeld, ook boven elkaar en niet alleen op een plat vlak. Dat maakt kleine series, reserveonderdelen en veel verschillende onderdelen in één run efficiënt. Een compacte vorm helpt om meer onderdelen in één printrun te krijgen. Een serie plannen? Zie kleine serie laten printen.
Prijs, levertijd en verzending
Wij rekenen op het gewicht van het afgewerkte onderdeel. Opstartkosten betaalt u eenmaal per techniek, afhandelkosten per onderdeel. Mislukte prints en afval zijn voor onze rekening. De exacte prijs ziet u in de offerte, en de actuele materiaalprijzen staan op de prijzenpagina.
Standaardorders verzenden we binnen 3 tot 5 werkdagen. Spoedopdrachten binnen 2 werkdagen, met de toeslag in uw offerte. Afhalen in Amsterdam is gratis. Verzenden gaat met PostNL, binnen de EU en wereldwijd.